華嶸 NRH 兩板式成型解決方案
大型塑件的兩板式射出成型解決方案
大型模具,需要的不只是更高的鎖模噸數
從模具尺寸與重量、開模行程、廠房空間,到模具置入與長時間量產穩定性,NRH 以兩板式結構協助中大型塑件專案找到更合適的設備配置。

放得下
兩板式緊湊結構,提升中大型設備廠房配置彈性。
打得開
長開模行程,對應深腔模具與大型產品取出。
裝得進
大柱脫離選配,改善大型模具置入與吊裝限制。
鎖得穩
四組直壓鎖模油缸,建立大型模具量產的鎖模基礎。
你的大型射出專案是否遇到這些限制?
當設備選型同時受到這些條件影響時,兩板式結構就值得納入評估。
- 大型模具使設備與廠房配置受到限制
- 產品或模具較深,需要更長開模行程
- 大型模具重量提高,對模板與鎖模穩定性要求更高
- 模具尺寸大,從廠房上方吊裝受到高度限制
- 為了模具尺寸或開模需求,被迫選擇更大型設備
如果上述條件正在影響選機,兩板式射出機就值得納入評估;選型時應綜合鎖模噸數、模具空間、開模行程、模具重量、射出量與產能目標共同判斷。
汽車應用案例
汽車大型塑件的兩板式成型應用
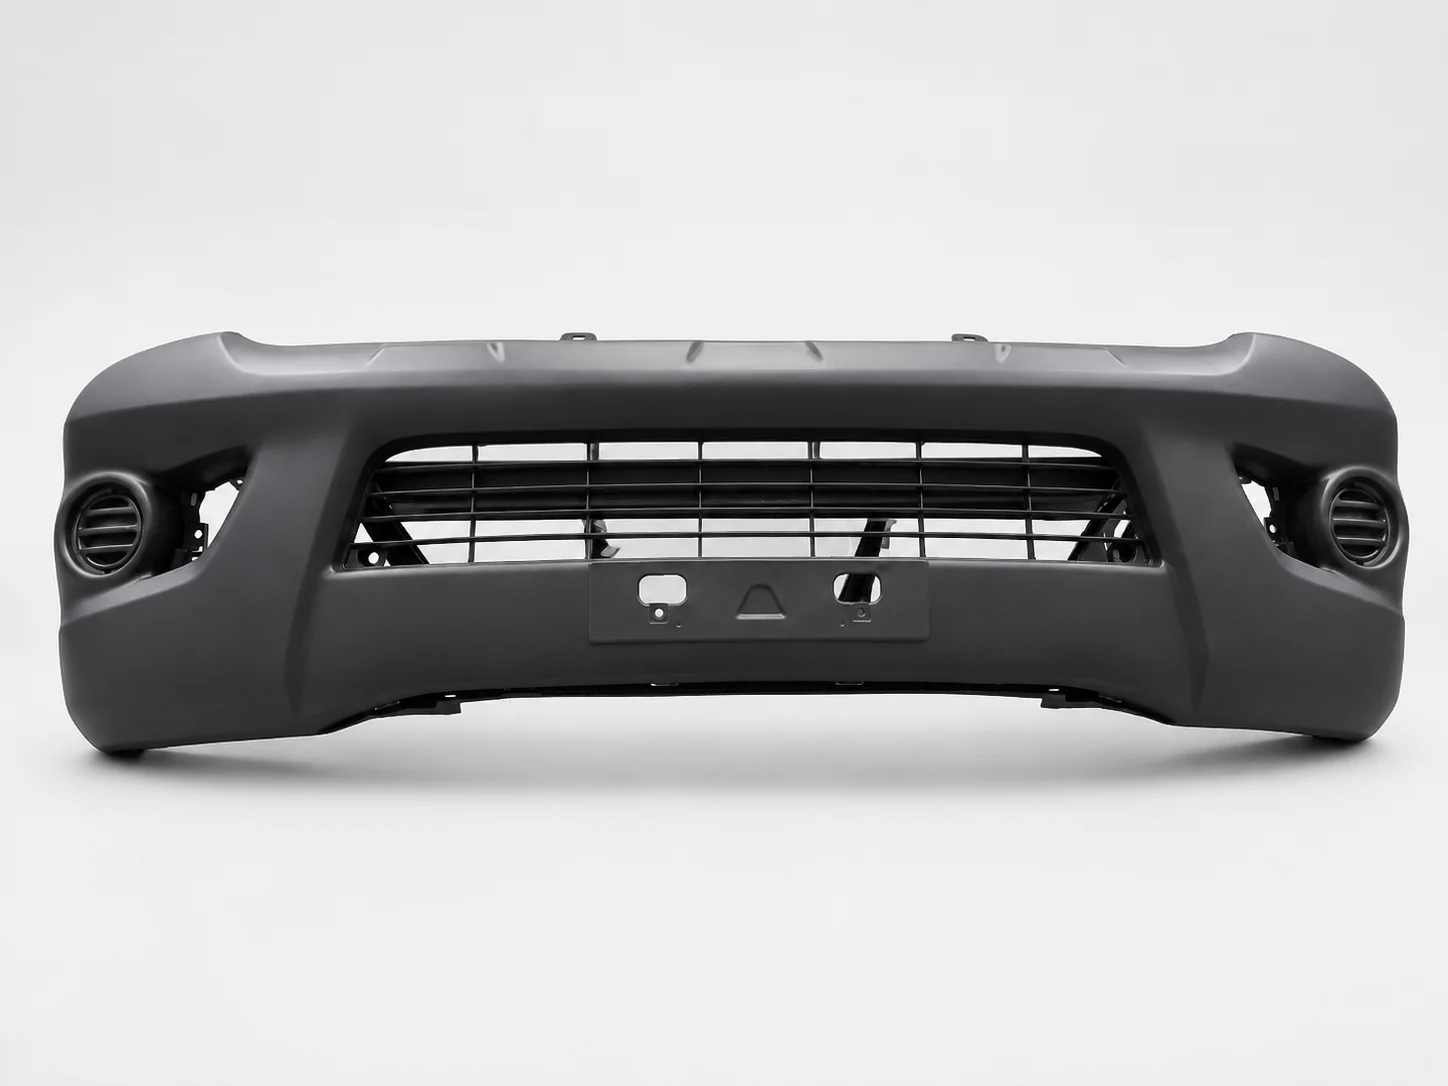
應用示意圖
案例 01
汽車大型塑件應用
兩板式射出成型機特別適合需要大型模具、長開模行程、多組抽芯與機械手取件的汽車大型塑件應用。華嶸官網案例聚焦保險桿相關零件、前格柵、大型照明件與其他外觀塑件,說明兩板機在汽車大型件上的選機思考與應用方向。
- 應用領域
- 汽車大型塑件
- 案例重點
- 保險桿相關零件、前格柵、大型照明件
影片:汽車配件、食品容器塑膠射出 客戶端生產實況(華嶸集團官方頻道)
案例 02
客戶端生產實況
實際走進客戶產線,記錄華嶸射出機在量產現場的運作,以及汽車配件與食品容器的成型過程。
影片重點
- 00:30NRH 兩板機|汽車置物箱配件
- 00:42NRH 兩板機|Subway 餐盒
- 01:01NRH 兩板機|汽車內飾踏板
- 01:17HRN 曲肘機|汽車擋泥板
大型模具一定只能從上方吊入嗎?
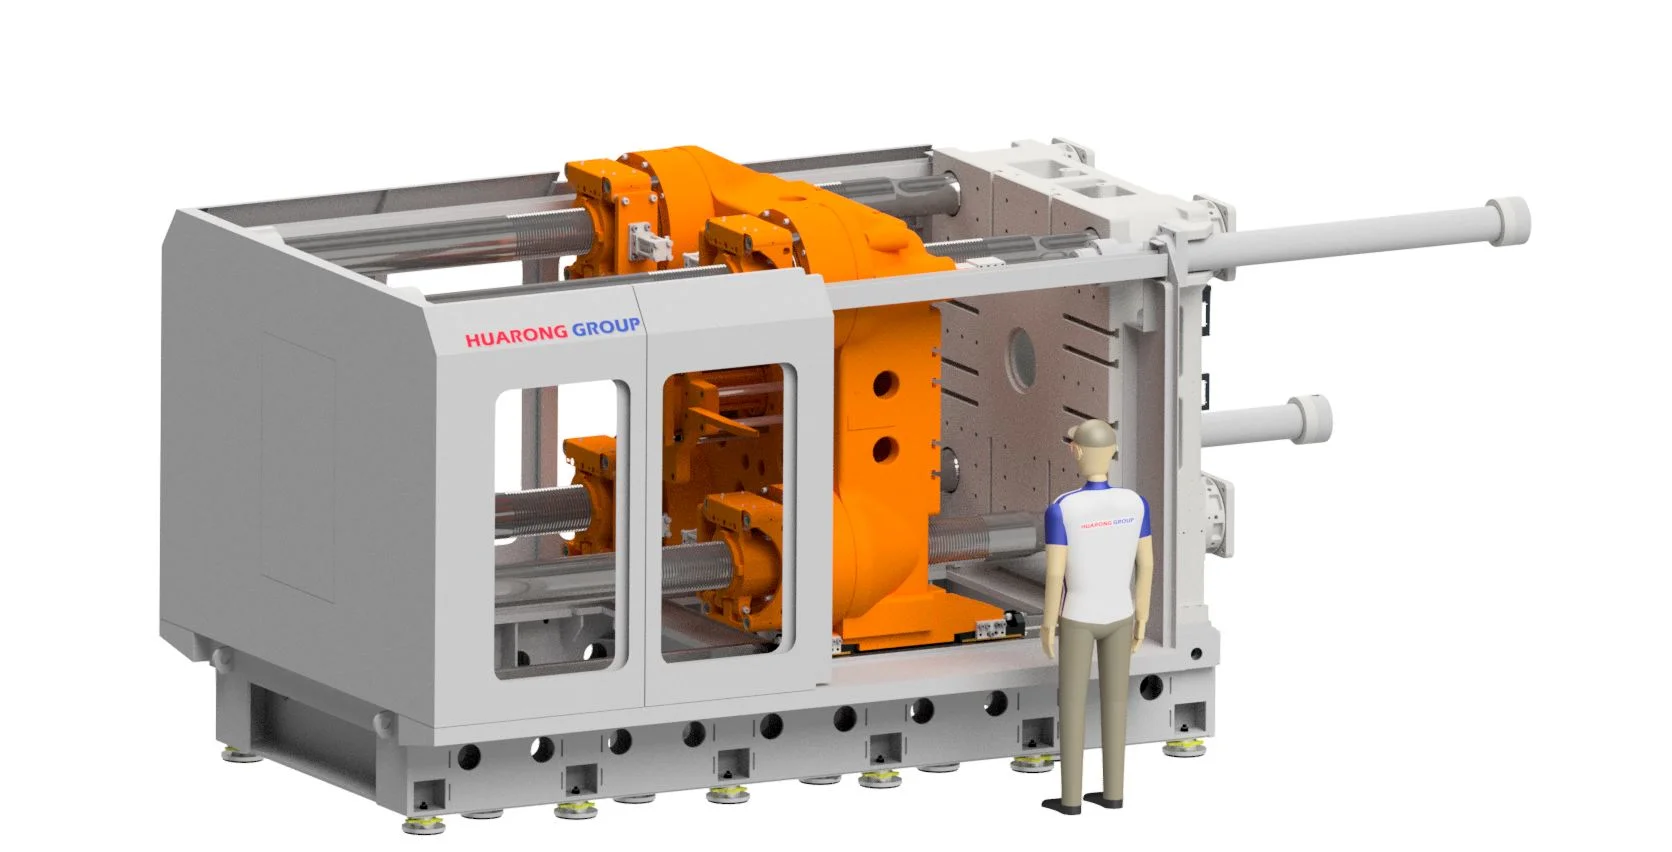
大型模具的穩定,靠哪些工程基礎?
對重型模具而言,哥林柱如何被支撐、活動模板如何滑動與定位,都直接影響長期運作的穩定與磨耗。以下是 NRH 對應這些需求的專利機構設計。
懸浮式大柱軸承模組
改善大柱自然下墜與摩擦,提供高負載運作所需的支撐。
內界定滑腳模組
支撐並導引活動模板平順滑動,維持大型模具下的結構剛性;可由外部調整,提高維護便利性。
射出成型機定位裝置
協助模板同軸定位與組裝,提高組裝精度與長期運作穩定性。
大型模具下,哥林柱支撐為什麼重要?
華嶸懸浮式大柱軸承模組
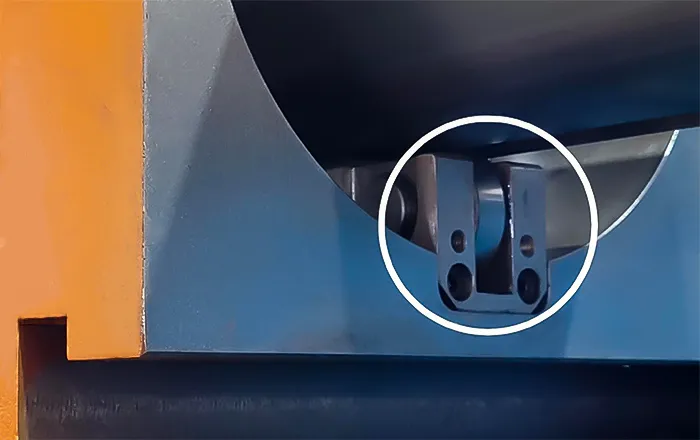
夾持偏移量約改善 91%
NRH850 懸浮式軸承支撐結構內部實測。夾持偏移量由 0.57 mm 降至 0.05 mm,約改善 91%。本數據為特定機型與測試條件結果,不代表所有應用條件。
從實際塑件看 NRH 的應用方向
從汽車外觀件到物流容器與居家用品,兩板式平台可對應多種大型塑件的量產需求。以下以實際樣品與示意說明常見的應用方向。
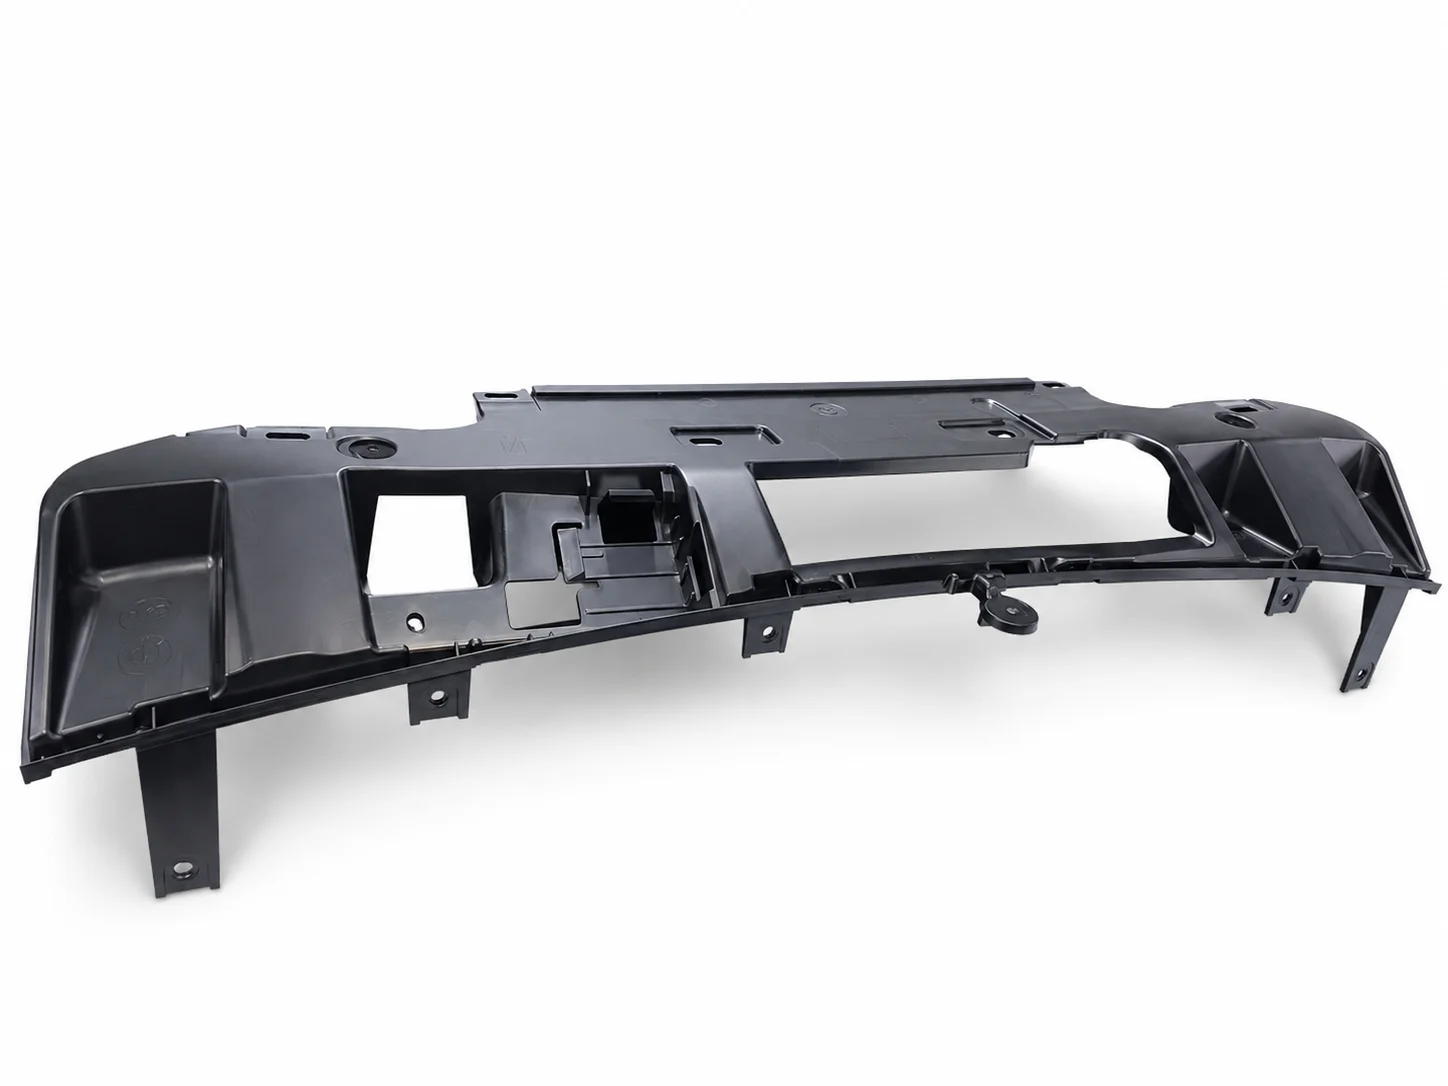
應用示意圖
汽車大型外觀與結構件
保險桿相關零件、前格柵、大型結構件、內外飾件
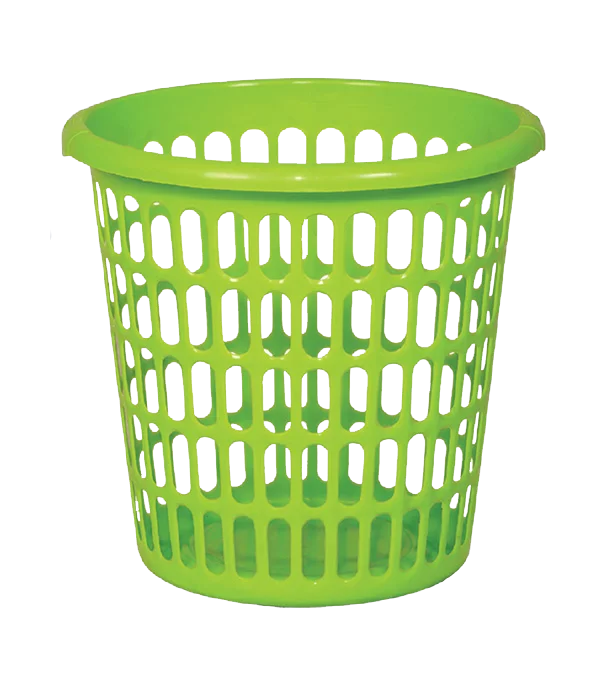
NRH-1050 實際應用
大型容器與居家用品
大型衣籃、收納籃、儲物箱、家電外殼、椅凳
華嶸 HR-2400LLN 樣品,作為大型物流塑件應用參考,非 NRH 生產案例。
物流與工業儲運塑件
塑膠棧板、物流箱、周轉籃、廢棄物與回收容器
示意圖與參考樣品僅說明產品類型;實際機型仍需依產品尺寸、投影面積、模具重量、開模行程、射出量與產能目標評估。歡迎透過下方表單與我們的工程團隊討論。
大型模具為什麼要注意鎖模方式?
大型模具的重量與投影面積提高後,鎖模力如何建立、模板如何受力,都會影響長時間量產的穩定性。
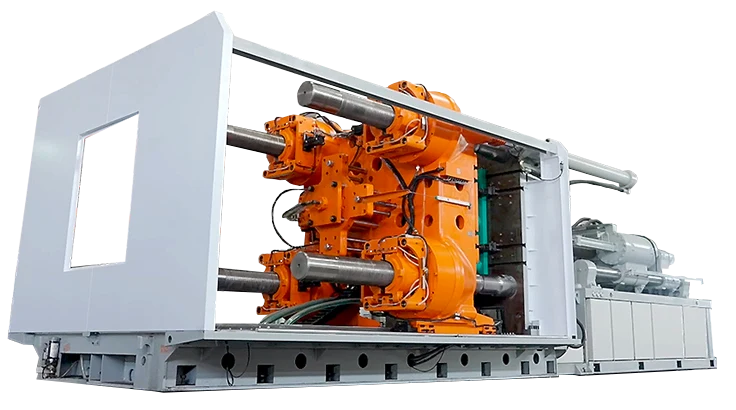
四組直壓鎖模油缸直接建立鎖模力,鎖模力平均分佈,降低模板受力不均與模具磨耗。
四組同步雙半螺帽配合兩板式鎖模動作快速建立高壓鎖模,並降低連續生產下的模具應力。
實際設備仍需依產品、模具重量、投影面積與成型條件評估。
大型設備長時間量產,還要看哪些條件?
大型機台的選擇不只看能不能成型,也要考慮長期結構負載、維護便利性與停機風險。
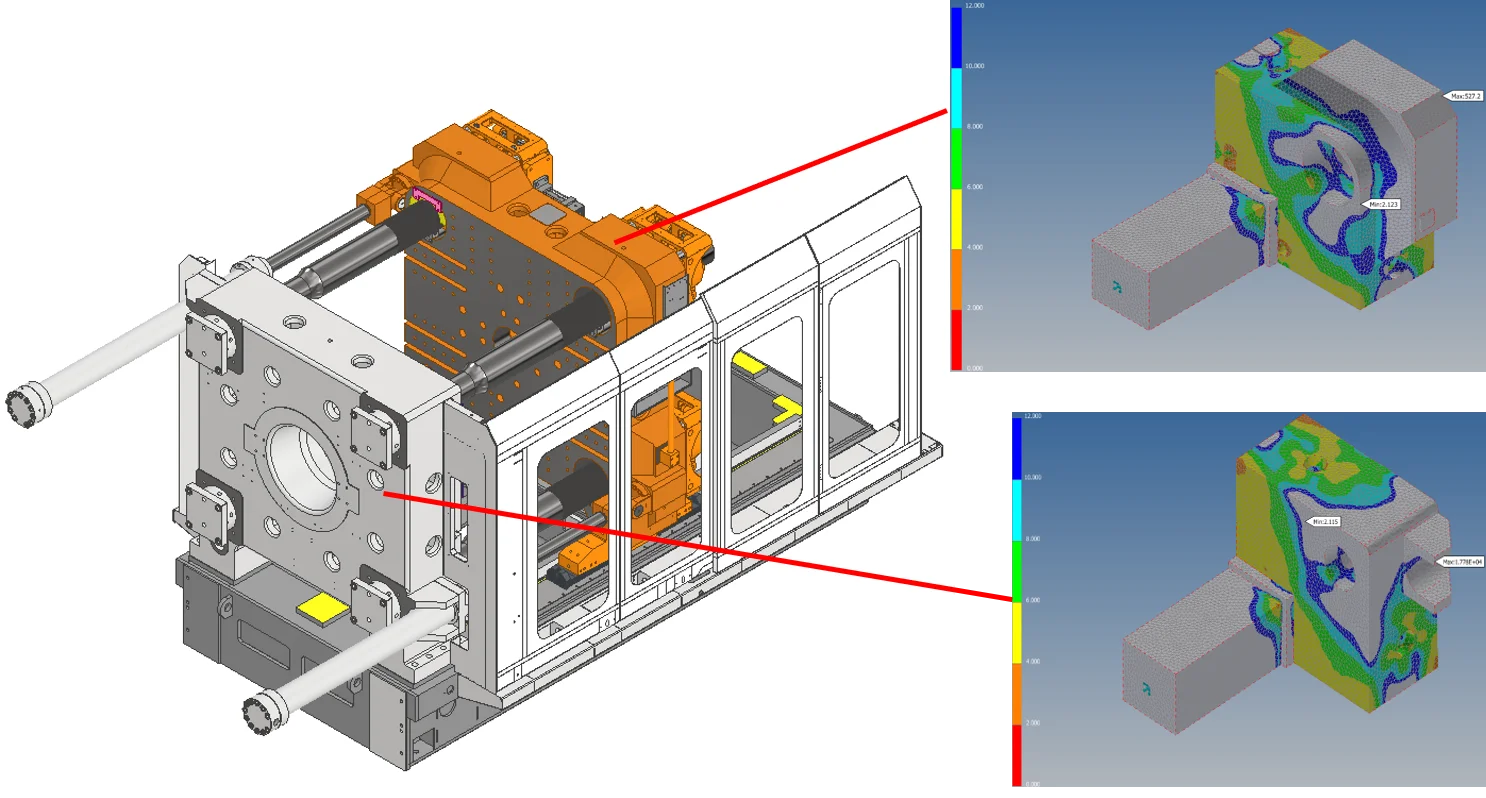
華嶸以 3D 建模與 Nastran 結構分析進行高負載結構優化,並從長時間運作與維護需求評估大型設備結構。
結構分析最高改善值
華嶸以 Nastran 電腦輔助分析軟體進行 NRH 結構優化,在分析結果中,前車壁強度最高改善值為 +18%,活動壁強度最高改善值為 +12%。
以上為結構分析中的最高改善值,非機台整體強度提升幅度。
大型模具如何降低換模與維護負擔?
針對大型模具導入、換模效率與維修安全性,NRH 在機構設計上保留了較高的操作彈性。大柱脫離功能(選配)詳見上方〈大型模具一定只能從上方吊入嗎?〉。
快速全自動調模
節省模具更換時間,相較程式控制方式,可提升調模效率 50% 以上。
可拆式安全門
便於大型設備的檢修與維護作業,提高維修便利性。
外部可調整結構
內界定滑腳模組可從外側調整,降低進入機架內部的維修風險。
NRH 的維護設計著重於降低停機時間、降低人員維護風險,並提升大型設備的長期使用效率。
兩板式與曲肘式,該怎麼判斷?
沒有任何一種夾模結構適合所有產品。曲肘式與兩板式的差異主要在鎖模力的建立方式與機構長度,因此在不同的產品尺寸、模具條件與廠房環境下,各有適合的應用區間。
| 比較面向 | 曲肘式射出機 | 兩板式射出機 |
|---|---|---|
| 鎖模力建立方式 | 曲肘式射出機透過曲肘機構傳力,中小型機種的高速動作表現成熟 | 兩板式射出機四組直壓鎖模油缸直接施力 |
| 機身長度 | 曲肘式射出機機構較長,同噸位下佔地較大 | 兩板式射出機結構較緊湊,機身長度約縮短 20%* |
| 開模行程 | 曲肘式射出機受曲肘機構行程限制 | 兩板式射出機可依產品與模具需求規劃長開模行程 |
| 大型模具安裝 | 曲肘式射出機大型模具可能受天車高度限制 | 兩板式射出機可選配大柱脫離功能,提升模具置入彈性 |
| 維護保養 | 曲肘式射出機機構零件較多,調整程序較複雜 | 兩板式射出機可從外部調整的模組設計,降低進入機架的需求 |
*機身長度與傳統曲肘式機型相比,實際縮短幅度依機型而定。
機構選擇取決於產品尺寸、模具重量、開模需求與廠房條件,並非優劣之分。中小型與高速應用仍有適合的曲肘式機種;當產品尺寸、模具重量與開模行程需求提高時,兩板式結構通常具有較高的空間與模具配置彈性。
能耗與生產效率,還有哪些空間?
NRH 採伺服驅動系統作為能耗基礎;若有進一步的產能與管理需求,可再評估以下選配項目。
伺服驅動系統
伺服反應時間 43 ms,最高可節能 75%(實際節能幅度依機型與運轉條件而異)。
HFM 與 13 項製程參數監控
可依產線管理需求評估 HFM 與 13 項製程參數監控。
選大型設備,也要看長期支援能力
長期支援的實例:一家加拿大塑膠零件製造商的大型兩板機,服役約 15 年仍穩定量產;品牌整併後,備品、技術支援與自動化升級持續不中斷。閱讀案例
大型塑件與兩板式射出機常見選型問題
什麼情況適合評估兩板式射出機?
當大型塑件專案同時受到模具尺寸與重量、開模行程、廠房空間、模具置入或長時間量產穩定性影響時,就值得將兩板式射出機納入選型評估。
大型模具選機只看鎖模噸數就夠嗎?
不夠。大型射出機選型通常還需要同時確認產品尺寸、投影面積、模具尺寸與重量、開模行程、射出量及產能目標。
廠房高度不足時,大型模具怎麼置入機台?
如果模具不易由上方吊入,可評估大柱脫離方式提高模具置入彈性。NRH 的大柱脫離屬選配功能,實際配置需依機型、模具與廠房條件確認。
請華嶸協助 NRH 選型前,需要準備哪些資料?
建議準備產品尺寸、材料、產品重量、投影面積、模具尺寸、模具重量、模具厚度、開模需求、射出量及目標週期或產能需求。
華嶸官方產品頁
想進一步了解 NRH 的完整產品資訊?
查看華嶸 NRH 兩板式射出成型機的正式產品介紹與相關產品資訊。
提供產品與模具資料,取得 NRH 選型建議
提供產品、模具、開模與射出需求,可協助華嶸工程團隊更快確認適合的 NRH 配置。
- 產品尺寸
- 材料
- 產品重量
- 投影面積
- 模具尺寸
- 模具重量
- 模具厚度
- 開模需求
- 射出量
- 目標週期時間
取得 NRH 選型建議
感謝您的詢問
感謝您的詢問,我們的工程團隊將盡快與您聯繫。